Artykuł sponsorowany
Jak dobrać rodzaj powłoki proszkowej do warunków pracy elementu metalowego
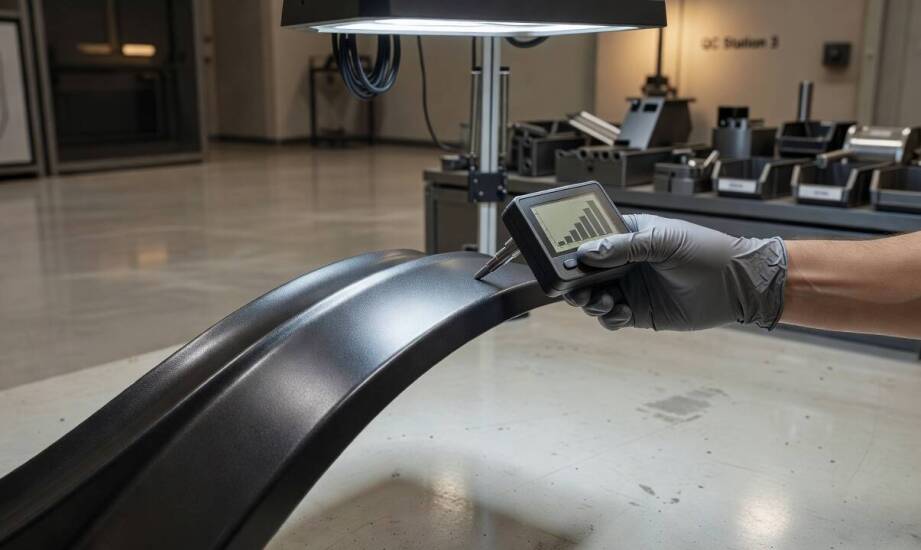
Detal metalowy przeznaczony do pracy na zewnątrz po nałożeniu powłoki ochronnej początkowo prezentował równą, gładką powierzchnię bez widocznych wad. Po kilku miesiącach intensywnej ekspozycji na promieniowanie słoneczne i opady warstwa zewnętrzna zaczęła kredować, tracić pierwotny połysk oraz ulegać silnym odbarwieniom. Proces aplikacji przebiegł zgodnie z reżimem technologicznym, a szybka degradacja wynikała z błędnej decyzji projektowej na etapie wykończenia. Przyczyną usterki okazał się niewłaściwy dobór bazy chemicznej farby do panujących warunków środowiskowych. Zrozumienie parametrów poszczególnych mieszanek pozwala uniknąć kosztownych reklamacji w późniejszym cyklu życia produktu przemysłowego.
Przeczytaj również: Tłumacz przysięgły a umowy międzynarodowe - co warto wiedzieć?
Właściwości farb poliestrowych, epoksydowych i hybrydowych
Farby proszkowe poliestrowe zapewniają wysoką odporność na promieniowanie UV oraz zmienne warunki atmosferyczne, dzięki czemu stanowią podstawowy wybór w aplikacjach zewnętrznych. Tworzą elastyczną powłokę, która skutecznie znosi dobowe wahania temperatur bez pękania. Mieszanki epoksydowe wyróżniają się z kolei bardzo dobrą odpornością na uszkodzenia mechaniczne, ścieranie oraz działanie agresywnych chemikaliów. Pod wpływem światła słonecznego polimery epoksydowe szybko jednak żółkną i tracą spójność, co zawęża ich zastosowanie wyłącznie do przestrzeni zamkniętych.
Przeczytaj również: Wybór materiału na skrzynkę na kwiaty: drewno, metal czy plastik?
Farby hybrydowe epoksydowo-poliestrowe łączą cechy obu tych technologii w jeden spójny system. Oferują kompromisową odporność mechaniczną i chemiczną przy lepszej stabilności koloru w porównaniu do czystych układów epoksydowych. Nadal pozostają materiałem przeznaczonym głównie do budowy maszyn i urządzeń pracujących we wnętrzach hal produkcyjnych. Odporność na promieniowanie słoneczne staje się kluczowa przy podzespołach narażonych na bezpośrednią ekspozycję, na przykład w zewnętrznych modułach klimatyzacyjnych. W środowiskach przemysłowych z ciągłym kontaktem z rozpuszczalnikami priorytet zyskuje twarda bariera chemiczna. Profesjonalnie dobrane lakierowanie proszkowe wymaga precyzyjnego dopasowania bazy polimerowej do dominującego czynnika niszczącego w docelowym miejscu montażu.
Przeczytaj również: Wybór odpowiedniego kształtu i koloru doniczki z tworzyw sztucznych dla Twojego wnętrza
Przygotowanie podłoża i przebieg procesu technologicznego
Czystość powierzchni, usunięcie zabrudzeń ropopochodnych oraz nadanie odpowiedniego profilu chropowatości wpływają na ostateczną przyczepność powłoki w stopniu większym niż sam rodzaj farby. Mechaniczne śrutowanie tworzy na gładkim metalu mikroskopijne wgłębienia strukturalne. Zwiększają one pole czynnej powierzchni styku i umożliwiają mechaniczne zakotwiczenie warstwy ochronnej. Chemiczne fosforanowanie tworzy dodatkową powłokę konwersyjną, która poprawia adhezję i zabezpiecza materiał przed korozją podpowłokową. Ostre krawędzie detalu wymagają wcześniejszego stępienia, ponieważ na ostrych załamaniach nanoszony materiał ulega pocienieniu i szybciej odpryskuje pod wpływem uderzeń.
W seryjnej produkcji komponentów cały cykl rozpoczyna się od rygorystycznego oczyszczenia elementów w myjkach przemysłowych. Operatorzy aplikują suchy proszek metodą elektrostatyczną w dedykowanej kabinie napylania, gdzie naelektryzowane cząsteczki silnie przylegają do uziemionego detalu. Półfabrykaty trafiają następnie do pieca przemysłowego, w którym temperatura wygrzewania i czas utwardzania zależą ściśle od systemu chemicznego oraz masywności elementu, zgodnie z wytycznymi w karcie technicznej wybranej farby. Różne systemy wymagają odrębnych harmonogramów polimeryzacji, aby materiał uzyskał pełną twardość i prawidłowe usieciowanie strukturalne. Zakład Amstal weryfikuje po ostudzeniu detali grubość nałożonej powłoki, wykonuje testy przyczepności metodą siatki nacięć oraz ocenia jednorodność wizualną każdej partii.
W motoryzacji stalowe elementy zawieszenia lub obudowy układów wydechowych otrzymują najczęściej grube powłoki poliestrowe ze względu na bezpośrednią ekspozycję na uderzenia kamieni i warunki drogowe. W instalacjach grzewczych poliestrowo-epoksydowe mieszanki hybrydowe zabezpieczają wewnętrzne kanały, gdzie liczy się długotrwała odporność na parę wodną oraz cykliczne mycie technicznymi środkami czyszczącymi. Obudowy precyzyjnych urządzeń elektronicznych pracujące w wilgotnych halach fabrycznych zyskują na gładkich powłokach epoksydowych, które tworzą barierę izolacyjną przed oparami i zanieczyszczeniami.
Właściwy wybór metody zabezpieczenia metalu wynika bezpośrednio z połączenia przewidywanych warunków pracy elementu, specyfiki stopu bazowego oraz rygorystycznych wymagań estetycznych. Integracja wykończenia powierzchni z procesem docelowego montażu całego zespołu pozwala utrzymać powtarzalną jakość wizualną każdej nowej partii produkcyjnej. Decyzja technologiczna podjęta na etapie projektowania determinuje późniejszą bezawaryjną eksploatację metalowego detalu w trudnym środowisku końcowym.
Kategorie artykułów
Polecane artykuły

Dlaczego warto korzystać z usługi taxi na zakupy przez telefon podczas choroby?

Różnorodność wzorów i kolorów w ofercie producenta regałów metalowych

Jak dopasować kształt zlewozmywaka do stylu aranżacji w kuchni?
